 वानलॉन्ग टाइम्स
हीरा आरा ब्लेड क्या है?
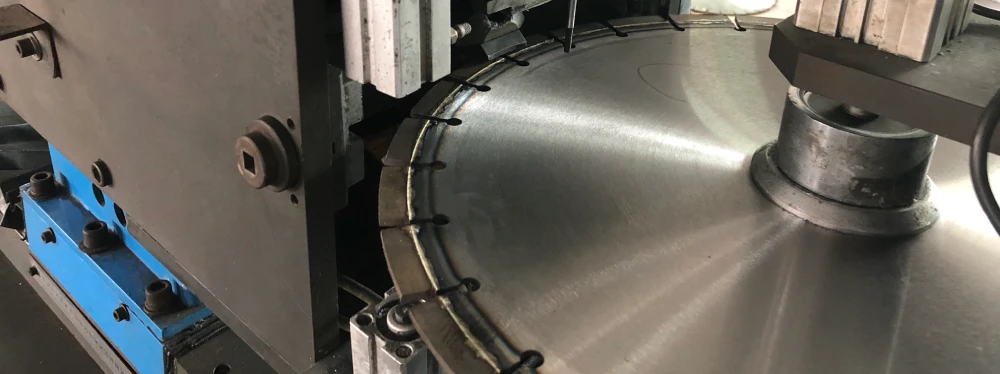
डायमंड सॉ ब्लेड पत्थर जैसी कठोर और भंगुर सामग्री को काटने और संसाधित करने के लिए व्यापक रूप से उपयोग किया जाने वाला उपकरण है, कंक्रीट और चीनी मिट्टी की चीज़ें. इसकी संरचना मुख्यतः दो भागों से बनी है: मैट्रिक्स और खंड. मैट्रिक्स बंधे हुए खंडों का मुख्य सहायक भाग है.
डायमंड सॉ ब्लेड्स का वर्गीकरण क्या है?
हीरे की आरा ब्लेड की विभिन्न प्रसंस्करण तकनीकों के अनुसार, वे आम तौर पर सिंटर्ड डायमंड आरी ब्लेड में विभाजित होते हैं (शीत-दबाव वाले सिन्ज्ड आरा ब्लेड और गर्म-दबाव वाले सिंटरयुक्त आरा ब्लेडों में विभाजित, जो दबाने और सिंटरिंग द्वारा बनाए जाते हैं). , वेल्डेड डायमंड आरी ब्लेड (टांकना और लेजर वेल्डिंग दो प्रकार में विभाजित), इलेक्ट्रोप्लेटेड डायमंड आरी ब्लेड (इलेक्ट्रोप्लेटिंग विधि के माध्यम से खंड पाउडर सब्सट्रेट से जुड़ा हुआ है).
वर्तमान में, इलेक्ट्रोप्लेटेड डायमंड सॉ ब्लेड का उत्पादन धीरे-धीरे कम हो गया है, मुख्य रूप से उत्पादन प्रक्रिया के कारण होने वाले गंभीर प्रदूषण के कारण.
सही डायमंड सॉ ब्लेड कैसे चुनें
जब हम डायमंड आरी ब्लेड चुनते हैं, हमें चुनने के लिए किसी विश्वसनीय डायमंड सॉ ब्लेड निर्माता के पास जाना चाहिए, ताकि गुणवत्ता की अधिक गारंटी हो.
फिर हमें आरा ब्लेड की पसंद के स्तर पर ध्यान देना चाहिए, एक ही ब्रांड के आरा ब्लेड को वर्गीकृत ग्रेड दिया जाता है, दांत के आकार से, टूटी हुई सामग्री, फिर इस दाँत के आकार को बाएँ और दाएँ फ्लैट का उपयोग करने की अनुशंसा की जाती है, या सीढ़ी सपाट दांत, यदि यह सामग्री को खोलने के लिए बोर्ड काट रहा है, बाएं और दाएं दांतों का उपयोग करने की अनुशंसा की जाती है, जिससे यह सामग्री को तेजी से खोलेगा, यदि इसके साथ स्लॉटिंग हो रही है, खांचे के नीचे से बाहर निकले हुए उपलब्ध सपाट दांत सपाट हैं. दांतों की संख्या से, दाँतों की संख्या जितनी अधिक सघन होगी, काटने की सतह उतनी ही चिकनी होगी, लेकिन काटने की गति जितनी धीमी होगी, दांतों की संख्या जितनी पतली होगी, काटने की सतह जितनी अधिक खुरदरी होगी, लेकिन काटने की गति जितनी तेज़ होगी.
एक निश्चित कठोरता प्राप्त करने के लिए डायमंड आरा ब्लेड स्टील प्लेट, आकार होने पर हाई-स्पीड ऑपरेशन को रोकने के लिए, दाँत की सतह समतल होनी चाहिए, यह सुनिश्चित करने के लिए कि आरा रोड और दांत की चौड़ाई मिश्र धातु दांत सामग्री के करीब कठोर हो, और ठोस वेल्डेड, ताकि मिश्र धातु के दांतों को लगाने से बचा जा सके, जिसके परिणामस्वरूप सुरक्षा संबंधी ख़तरे उत्पन्न होते हैं.
विभिन्न सामग्रियों के उपयोग में विभिन्न प्रकार के हीरे के आरा ब्लेड पर आधारित होने की आवश्यकता होती है, विभिन्न सामग्री विशेषताओं के लिए अलग-अलग डायमंड पाउडर फॉर्मूला.
हीरे की आरी के ब्लेड का रखरखाव कैसे करें?
1. जब काटने की सतह हीरे की आरी का ब्लेड खुरदुरा है और अब तीखा नहीं रहा, इसे समय रहते पुनः धारित किया जाना चाहिए. मरम्मत पर ध्यान दें, पीसने से कोण नहीं बदल सकता, और गतिशील संतुलन को नष्ट कर देते हैं.
2. डायमंड सॉ ब्लेड के भीतरी व्यास में सुधार, पोजिशनिंग होल प्रोसेसिंग, वगैरह।, कारखाने द्वारा किया जाना चाहिए. यदि प्रोसेसिंग ख़राब है, इससे उत्पाद के उपयोग पर प्रभाव पड़ेगा, और खतरनाक हो सकता है, सिद्धांत रूप में रीमिंग 20 मिमी के मूल छेद व्यास से अधिक नहीं हो सकती, ताकि तनाव का संतुलन प्रभावित न हो.
3. यदि हीरे की आरा ब्लेड का तुरंत उपयोग नहीं किया जाता है, इसे सपाट रखा जाना चाहिए या इसे लटकाने के लिए भीतरी छेद का उपयोग किया जाना चाहिए, फ्लैट डायमंड आरा ब्लेड को अन्य वस्तुओं के साथ नहीं जोड़ा जा सकता है या उस पर कदम नहीं रखा जा सकता है, और नमी-रोधी पर ध्यान देना चाहिए, जंग रोधी संक्षारण.

आरा ब्लेड के उपयोग में सामान्य समस्याएँ और उनके कारण और समाधान
1. आधार बॉडी और खंड के संयुक्त भाग की टूट-फूट.
कारण: काटी जाने वाली सामग्री अत्यधिक पहनने के लिए प्रतिरोधी है, और काटने का मलबा कटिंग सीम में फंस गया है और उसे निकाला नहीं जा सकता.
समाधान: सब्सट्रेट पर विशेष स्थानों पर सुरक्षात्मक दांतों का उपयोग और उच्च दबाव के साथ ठंडे पानी की धारा का उपयोग चिप हटाने के प्रभाव को बढ़ा सकता है.
2. खंड के दोनों किनारों पर असमान घिसाव
कारण: आरा ब्लेड को काटने के लिए झुकाया जाता है; दोनों तरफ पानी की मात्रा समान नहीं है, और एक तरफ पानी की मात्रा अपर्याप्त है.
समाधान: आरा ब्लेड के झुकाव की जाँच करें; शीतलन जल प्रणाली की जाँच करें.
3. ब्लेड को गोल से बाहर देखा
कारण: शाफ्ट के घिसने से आरा ब्लेड के केंद्र छेद और मुख्य शाफ्ट या गलत स्थापना के बीच बड़ी दूरी हो जाती है.
समाधान: घिसे हुए शाफ्ट को बदलें या केंद्र छेद की मरम्मत करें.
4. ब्लेड विक्षेपण देखा
कारण: शरीर के असमान बल के कारण कटी हुई सामग्री का मलबा कटिंग सीम में मिल जाता है; फ्लैंज का व्यास बहुत छोटा है या दोनों तरफ के फ्लैंज का व्यास समान नहीं है; आरा ब्लेड और फ्लैंज को विदेशी वस्तुओं के साथ मिलाया गया; ठीक से स्थापित नहीं.
समाधान: मलबे को साफ करें और चिप हटाने के प्रभाव को मजबूत करें; निकला हुआ किनारा समायोजित करें या बदलें; निर्देशों के अनुसार सही ढंग से स्थापित करें.
5. खंड टूटना
कारण: खंड बंधन बहुत कठिन है; आरा ब्लेड फ़ीड गति बहुत तेज़ है.
समाधान: काटी जाने वाली सामग्री के अनुसार नरम बंधन वाला आरा ब्लेड चुनें; आरा ब्लेड की फीडिंग गति कम करें.
6. खंड बहुत तेजी से घिसता है
कारण: खंड बंधन बहुत नरम है (सामग्री को काटने के लिए); अपर्याप्त ठंडा पानी; ढीली ड्राइव बेल्ट या कम वोल्टेज या अनुचित गति के कारण अपर्याप्त बिजली; आरा ब्लेड काटी जाने वाली सामग्री के लंबवत नहीं है.
समाधान: काटी जा रही सामग्री के अनुसार सख्त बंधन वाला आरा ब्लेड चुनें; यह सुनिश्चित करने के लिए कि पंप ठीक से काम कर रहा है, शीतलन जल प्रणाली की जाँच करें; सुनिश्चित करें कि आपूर्ति वोल्टेज सही है; यह सुनिश्चित करने के लिए कि आरा ब्लेड उपकरण के लंबवत है, स्पिंडल फ्लैंज की जांच करें; आरा ब्लेड की गति की जाँच करें.
7. खंड हानि
कारण: काटने की प्रक्रिया के दौरान कटी हुई सामग्री के फिसलने से खंड मुड़ गया; इस खंड पर भारी प्रभाव पड़ा; घिसा हुआ फ्लैंज आरा ब्लेड को पकड़ नहीं सकता, जिसके परिणामस्वरूप आरा ब्लेड मुड़ जाता है; स्पिंडल घिसाव के कारण आरा ब्लेड के आउट-ऑफ़-राउंड होने से आरा ब्लेड पर बड़ा प्रभाव पड़ता है; overheating; सॉ ब्लेड को हिंसक प्रभाव के अधीन किया गया.
समाधान: काटते समय काटी जाने वाली सामग्री को मजबूती से बांधें; दोनों तरफ के फ्लैंजों को बदलें; घिसे हुए स्पिंडल को बदलें; ठंडे पानी की जाँच करें; उपकरण या काटी जाने वाली सामग्री को हिलाते समय आरा ब्लेड से टकराने से बचें.
8. कुंद, काट नहीं सकते
कारण: आरा ब्लेड का बंधन बहुत सख्त है; आरा ब्लेड को ठीक से काटने के लिए बिजली पर्याप्त नहीं है, आरा ब्लेड पर पर्याप्त काटने का दबाव नहीं लगाया गया है; आरा ब्लेड की लाइन गति बहुत अधिक है.
समाधान: नरम बंधन वाला आरा ब्लेड चुनें; ड्राइव बेल्ट की जाँच करें, वोल्टेज और मोटर; सुनिश्चित करें कि पर्याप्त और अत्यधिक प्रवेश दबाव का उपयोग नहीं किया जा रहा है; उपकरण के मैनुअल के अनुसार उपयुक्त मिलान का चयन करें.