 वानलॉन्ग टाइम्स
हीरा खंड उत्पादन प्रक्रिया
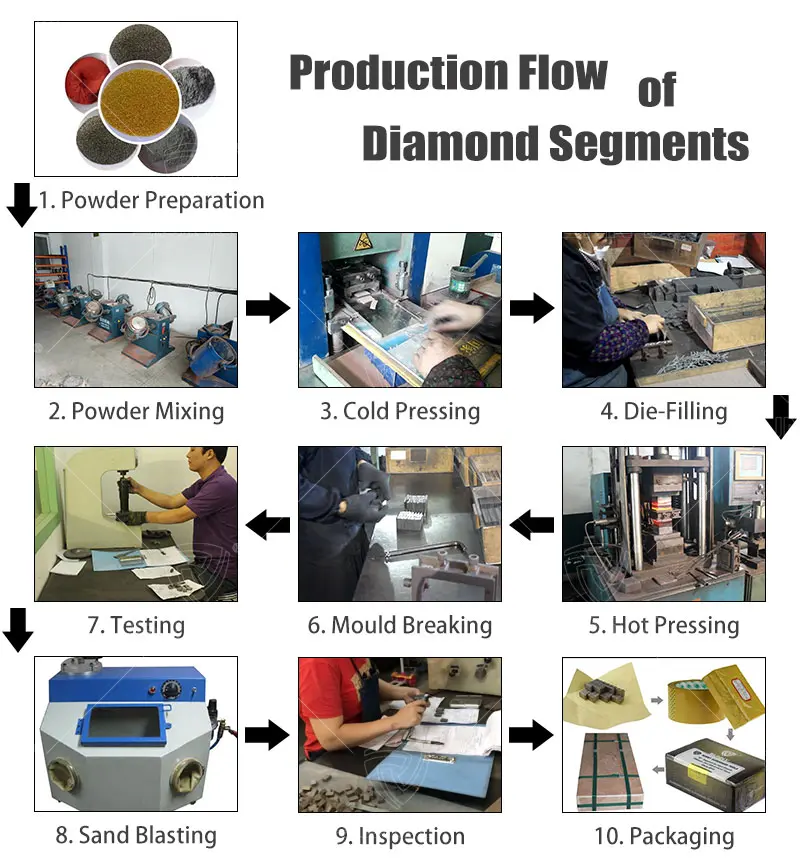
हीरे के खंड उत्पादन प्रक्रिया में बहुत बड़ी संख्या में चरणों से गुजरते हैं, और इन चरणों को तीन भागों में संक्षेपित किया जा सकता है, जिसे हम नीचे संक्षेप में प्रस्तुत करेंगे:
पहला भाग, तैयारी का चरण, हीरे के खंडों के उत्पादन में पहला कदम तैयारी प्रक्रिया है, क्योंकि विभिन्न पत्थरों के लिए हीरे के खंड आम तौर पर अलग-अलग सूत्रों का उपयोग करते हैं, सामग्री में कुछ अंतर के साथ प्रत्येक सूत्र, इसलिए इस लिंक की सामग्री बहुत महत्वपूर्ण है, केवल सही पाउडर के साथ, अंतिम उत्पाद हमारे अपेक्षित परिणाम प्राप्त कर सकता है. तैयारी का अर्थ केवल प्रत्येक सामग्री की तैयारी नहीं है, लेकिन इसमें विभिन्न सामग्रियों का वजन और आयतन भी शामिल होता है. सामग्री की तैयारी के अलावा, यदि यह एक अनुकूलित उत्पाद है, हमें साँचे की संगत विशिष्टताएँ भी तैयार करने की आवश्यकता है.
दूसरा भाग, उत्पादन चरण, हीरा अनुभाग का उत्पादन चरण, को मुख्यतः निम्नलिखित चरणों में विभाजित किया गया है:
1: मिश्रण, मशीनरी द्वारा सामग्री का मिश्रण, डायमंड पाउडर और मेटल बॉन्ड पाउडर को पूरी तरह से मिलाएं और समान रूप से हिलाएं.
2: ठंडा दबाव, जिससे शव को आकार दिया जा सके और सिंटरिंग के लिए तैयार किया जा सके.
3: गरम दबाव, इसे सिंटरिंग प्रक्रिया के रूप में भी जाना जाता है, उच्च तापमान और उच्च दबाव सिंटरिंग के लिए खंडों को मोल्ड में डालता है, खंडों को अंतिम आकार लेने की अनुमति देना.
4: ठंडा करना और डीमोल्डिंग करना, यह संपूर्ण खंड उत्पादन का अंतिम चरण है, आमतौर पर ठंडा करने और डीमोल्डिंग के लिए अपघर्षक उपकरण को स्टील प्लेट के ऊपर कमरे के तापमान पर रखकर.
तीसरा भाग, प्रसंस्करण के बाद का चरण, खंड पूरा होने के बाद, इसे डिबार किया जाना चाहिए, खंड को और अधिक सुंदर दिखाने के लिए छंटनी और अन्य प्रक्रियाएं. यहां तक कि कुछ खंडों को चाप पीसने की आवश्यकता होगी, ताकि खंड बाद में बेहतर खुले किनारे.
हीरे के खंडों की गुणवत्ता जांचने की क्या विधियां हैं??
इस स्तर पर हीरे के खंड अधिक प्रभावी और तेजी से पत्थर काटने वाली चीजें हैं, इसलिए इसका व्यापक रूप से उपयोग किया गया है, तो हीरे के खंडों की गुणवत्ता का पता कैसे लगाएं?
1. स्केल डायमंड सेगमेंट स्केल दर्शाता है कि सिंटरिंग प्रक्रिया अच्छी है या बुरी, अतिरिक्त राशि की सटीक गणना, सही सिंटरिंग प्रक्रिया स्थितियों में, खंड स्केल 0.1 मिमी के विचलन की अनुमति देता है, अन्यथा समस्याएं हैं, सामान्य स्थिति यह है कि पैमाना बहुत बड़ा है, कारण हैं: पाउडर ऑक्सीकरण गंभीर, निर्दिष्ट तापमान और दबाव में, लेकिन अभी भी दबाव नहीं बना है; तापमान काम नहीं करता, मिश्रधातु नहीं बनी है, दबाव के प्रयोग में, लेकिन बाल्टी में एक बूंद भी; दबाव संरक्षण ठंडा करने का समय अच्छा नहीं है, सांचे को उतारना बहुत जल्दी है, जब कोई रिबाउंड घटना होती है तो अनुभाग को आकार नहीं दिया जाता है; बहुत अधिक सामग्री जोड़ें; साँचा बहुत पुराना है, पैमाना बड़ा है. घनत्व को स्पष्ट करने के लिए खंड का पैमाना बड़ा नहीं है, जिससे हीरे पर बॉन्डिंग एजेंट की पकड़ने की क्षमता बहुत कम हो जाती है, खंड तीव्र दिखाई देता है, लेकिन जीवन बहुत कम हो गया है.
2. कठोरता कठोरता हीरा खंड की गुणवत्ता के सामान्यीकृत तत्वों को दर्शाने वाले संकेतकों में से एक है. यह धातु पाउडर की गुणवत्ता को स्पष्ट करता है, खंडों की उत्पादन प्रक्रिया में सूत्र और प्रक्रिया, और सीधे खंडों की काटने की क्षमता का संकेत नहीं दे सकता. सूत्र और सिंटरिंग प्रक्रिया की शर्तों के तहत, कठोरता एक निश्चित सीमा के भीतर है, इस सीमा से नीचे या ऊपर, यह कहा गया है कि खंडों की गुणवत्ता अच्छी नहीं है.
कठोरता बहुत कम है: इंगित करता है कि मेटल बाइंडर की गुणवत्ता अच्छी नहीं है, सामान्य तौर पर, धातु पाउडर ऑक्सीकरण एक या कई प्रकार का होता है, जब ऑक्सीकरण बहुत गंभीर हो तो कठोरता 50HRB से कम होती है, अच्छी तीक्ष्णता का परिणामी खंड, परन्तु जीवन में घोर अभाव है. धातु पाउडर की मात्रा बहुत कम है, गलत तौलना, सिंटरिंग तापमान बहुत तेज़ है, ओवरहीटिंग और रन का एक हिस्सा पैदा करता है, या बहुत पुराने ग्रेफाइट साँचे का उपयोग करें, वगैरह।, कठोरता बहुत कम होगी.
कठोरता बहुत अधिक है: मूल प्रक्रिया में स्थितियाँ अपरिवर्तित रहती हैं, कठोरता भी आमतौर पर वजन में त्रुटि का संकेत देती है या बहुत अधिक जोड़ती है, तापमान का एक हिस्सा बहुत अधिक है और कठोरता भी बनेगी. कठोरता पुरानी हो गई है, शव को पहनना आसान नहीं है, हीरे को किनारे से निकालना कठिन है, खंड कुंद हो जाएगा.
असमान कठोरता: असमान कठोरता मोल्ड इंस्टॉलर के खराब संचालन के कारण होती है, और असमान कठोरता तब भी बन सकती है जब होल्डिंग समय बहुत कम हो या ठंडा करने का समय बहुत कम हो.
3. घनत्व और गुणवत्ता: हीरे के खंड के व्यावहारिक वजन को खंड के व्यावहारिक आयतन से विभाजित करें, और परिणाम समग्र रूप से खंड का घनत्व है. घनत्व परीक्षण काफी महत्वपूर्ण है, विशेषकर कठोरता परीक्षक के अभाव में, घनत्व का आकार खंड के कार्य को दर्शाता है. न्यूनतम घनत्व की गणना निम्नानुसार की जाती है: न्यूनतम घनत्व = मानक आयतन के खंड के कुल भार का खंड का कुल वजन X95%. वज़न के काम न करने का मुख्य कारण यह है कि हीटिंग की गति बहुत तेज़ है, के कारण “चल सामग्री”.
हीरे के सही खंडों का चयन कैसे करें
1、प्रसंस्करण लक्ष्य: विभिन्न प्रसंस्करण लक्ष्य चयन पत्थर विशेष के अनुसार, ठोस विशेष, टाइल विशेष, संगमरमर विशेष आरा ब्लेड.
2, काटने का उपकरण: आरा उपकरण चयन के अनुसार हीरा आरा ब्लेड. उपकरण शक्ति अपने जीवन को सुनिश्चित करने के लिए पहनने के लिए प्रतिरोधी आरा ब्लेड चुन सकती है, इसकी काटने की दक्षता सुनिश्चित करने के लिए उपकरण की शक्ति छोटी पिक शार्प प्रकार के उत्पाद है. उस कटिंग मशीन के लिए जिसमें बायस स्विंग या खराब परिशुद्धता है, पहनने के लिए प्रतिरोधी आरा ब्लेड चुनना बेहतर है, और नई कटिंग मशीन के लिए जिसकी परिशुद्धता अच्छी है, यह तेज आरा ब्लेड चुन सकता है.
3, कुछ पैमाने: काटी जाने वाली सामग्री की विशिष्टताओं और चयनित पैमाने और आरा ब्लेड के प्रकार की गुणवत्ता आवश्यकताओं को संदर्भित करता है. उदाहरण के लिए, हीरे की आरा ब्लेड का व्यास काटे जाने वाले लक्ष्य वर्कपीस के तीन गुना से अधिक होना चाहिए.
एक ही समय पर, प्रसंस्करण सटीकता आवश्यकताओं के अनुसार चयनित आरा ब्लेड संरचना प्रपत्र, यानी, चिकनी उपस्थिति या पतली प्रसंस्करण की आवश्यकताएं, नाजुक सामग्री, एक संकीर्ण नाली प्रकार या निरंतर दांतेदार आरा ब्लेड के साथ चयन किया जाना चाहिए, इसके विपरीत, सामग्री की आवश्यकताओं की उपस्थिति को देखने से यह मोटा या मोटा नहीं होता है, आप चौड़े ग्रूव प्रकार के आरा ब्लेड का उपयोग करना चुन सकते हैं.
हीरे के खंडों के चयन में मामले के उपर्युक्त तीन पहलुओं पर ध्यान देना चाहिए: प्रसंस्करण लक्ष्य, काटने का उपकरण, कुछ पैमाने. खरीदे गए उत्पादों को उचित तरीके से संग्रहित किया जाना चाहिए, अन्यथा जंग के धब्बे पड़ जायेंगे और उपयोग नहीं किया जा सकेगा.
विभिन्न प्रकार के हीरे के ब्लेड खंडों की भूमिका
कई सामान्य प्रकार के खंडों का वर्गीकरण और कार्य
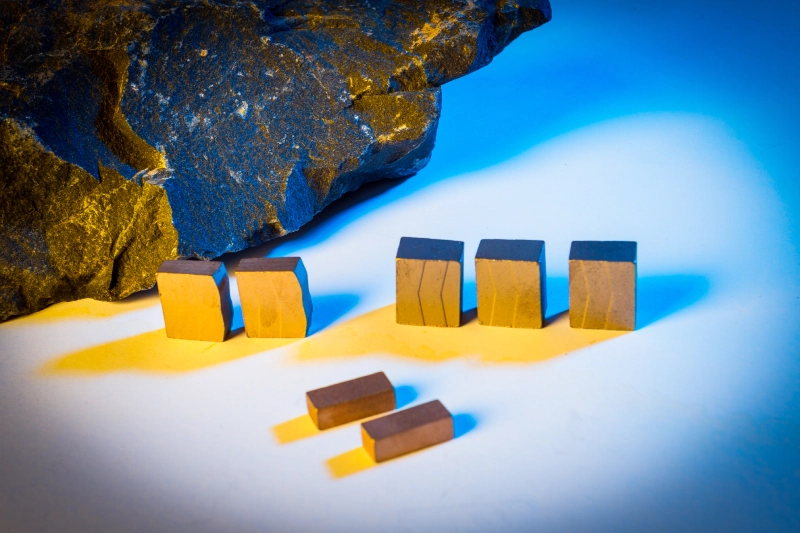
1, संगमरमर के प्रसंस्करण के लिए खंड के अनुसार पंक्ति, चूना पत्थर और अन्य मध्यम-मुलायम पत्थर और अन्य बड़े आकार की प्लेट काटना; उच्च परिशुद्धता के साथ, उच्च दक्षता विशेषताएँ.
2, अच्छा काटने का प्रभाव, चिकनी कटाई, पत्थर काटने की सतह और आकार सपाट.
3, काटने का शोर छोटा है, पत्थर के उपयोग और मोटाई को अधिकतम करने के लिए छोटा पत्थर काटने का अंतर.
1, मुख्य रूप से ग्रेनाइट संगमरमर बंजर सामग्री को काटने के लिए उपयोग किया जाता है; उच्च काटने की दक्षता द्वारा विशेषता, उच्च सटीकता और लंबा जीवन.
2、कटिंग प्लेट की उच्च समतलता, चिकनी कटाई, कम शोर.
3、काटने की स्थिरता, संकीर्ण काटने वाली नाली, पत्थर बचाना.
1、मल्टी ब्लेड और सेगमेंट मल्टी-सॉ ब्लेड संयोजन के लिए उपयुक्त है, बड़े और छोटे आरा ब्लेड का संयोजन, बड़े और छोटे आरा ब्लेड संयोजन और अन्य संयोजन.
2, अच्छी तीव्रता के साथ, बड़े और छोटे टुकड़ों का तुल्यकालन, उच्च दक्षता, बिजली की बचत और अन्य विशेषताएं.
1、इसका उपयोग मुख्य रूप से ग्रेनाइट खदान बंजर सामग्री के खनन के लिए किया जाता है.
2、इसकी विशेषता उच्च काटने की दक्षता है, बिजली की बचत और लंबा जीवन.
बलुआ पत्थर खंड
1, मुख्य रूप से सभी प्रकार के बलुआ पत्थर खनन के लिए उपयोग किया जाता है, बंजर सामग्री काटना; तेज़ काटना, अति-लंबा जीवन.
2、कटिंग प्लेट की उच्च समतलता, संकीर्ण काटने वाली नाली, पत्थर बचाना, चिकनी कटाई, कम शोर.
3、एम सेक्शन का सरल और तेजी से खुलने वाला किनारा.
मैं पहली बार यहां का त्वरित दौरा कर रहा हूं और मैं वास्तव में बहुत प्रसन्न हूं
सभी को एक ही स्थान पर पढ़ें.